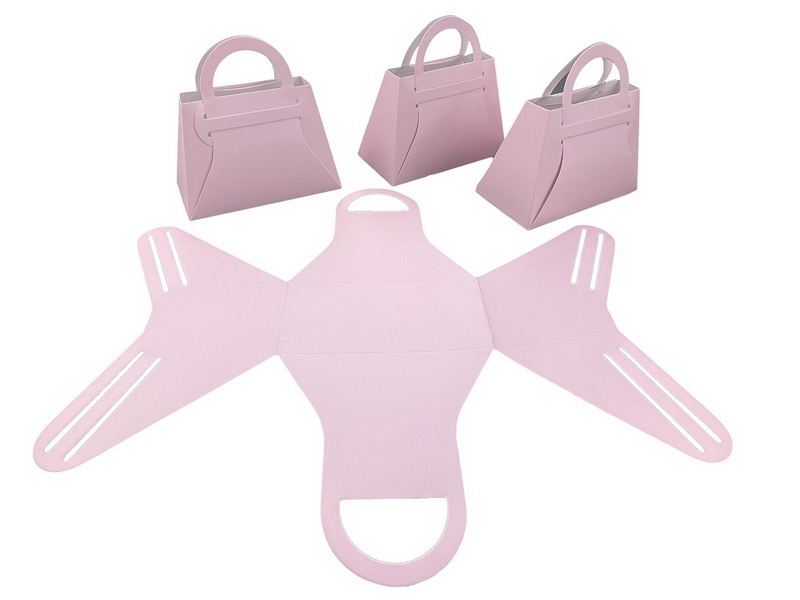
日用品包装盒的客户今年普遍把验货标准提了一档。以前抽检看外观,现在会带卡尺量尺寸,还会核对印刷位置和色号。
标准提高之后,科展印务前两个月的交检合格率掉了下来,问题集中在两处:模切的压痕深浅不一致,以及糊盒的胶线偏移。
压痕的问题出在模切版上。日用品包装盒的纸板多为白卡配瓦楞,压痕线用久了会磨损,深度一变,折起来的角度就不对。现在每做五千张检查一次压痕条,磨损的及时换。
胶线偏移是设备的原因。糊盒机的上胶轮位置靠手工调,不同班次的调整习惯不一样,同一款盒子做出来胶线宽窄不同。现在把常用规格的参数记进表格,开机按表设定,不再靠手感。
另外加了首件确认和两小时巡检。首件由班组长和质检一起签,巡检记录拍照留存,出问题能追到具体时段。
措施跑了两个月,一次交检合格率回到九成七以上。客户那边也把抽检比例从每批百分之十降到百分之五,双方都省了事。
客户的验货方式也变了。以前是抽几箱看外观,现在会带着清单逐项打勾,尺寸、印刷位置、条码等级、开合顺畅度都在里面。条码等级用扫码枪现场测,等级不够整批退回。
为此厂里添了一台条码检测仪,出货前自己先扫一遍。刚开始觉得多余,用了两个月发现能提前发现墨量不足导致的条码发虚,退货的情况基本没有了。
这套流程后来也用到食品包装盒的产线上,标准统一之后,两个车间的检验口径终于对上了,调岗也不用重新学。
| 业务咨询:袁平:13316886090 (微信同号) | 朱海民:13902955647(微信同号) |
| 电子邮箱:szabc616@163.com | 电子邮箱:316822177@qq.com |

 联系我们
 133 1688 6090

